三维查看
转动
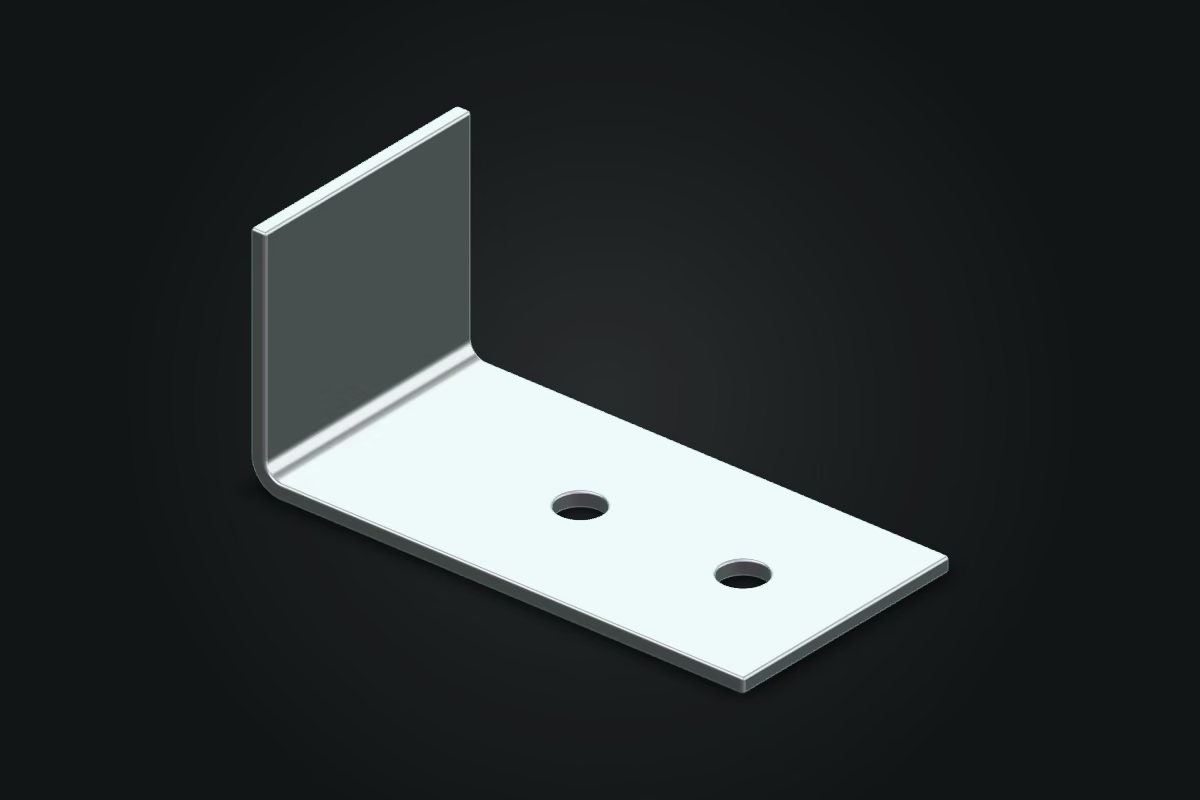
冲压 L 形支架:冷轧钢,镀锌。拖动或用方向键旋转零件;选择特征,尺寸会标在零件上。左右滑动可旋转零件;点按特征,尺寸会标在零件上。加载三维视图后,可旋转零件并选择特征。选择零件,查看其图纸和关键特征。
渲染示意图,非实物照片;几何数据来自样件数据。
冲压 L 形支架
- 工艺
- 金属冲压
- 材料
- 冷轧钢
- 表面处理
- 镀锌
关键特征
- 安装孔Ø6.6 mm±0.05 mm
- 折弯角度90°±0.5°
- 材料厚度2.5 mm±0.05 mm
数值取自样件图纸。
方向键旋转零件,Home 键复位视图,数字键选择特征。
加工过程
冲压件是
料带每冲一次
示意动画
零件视图
样件
8 张照片
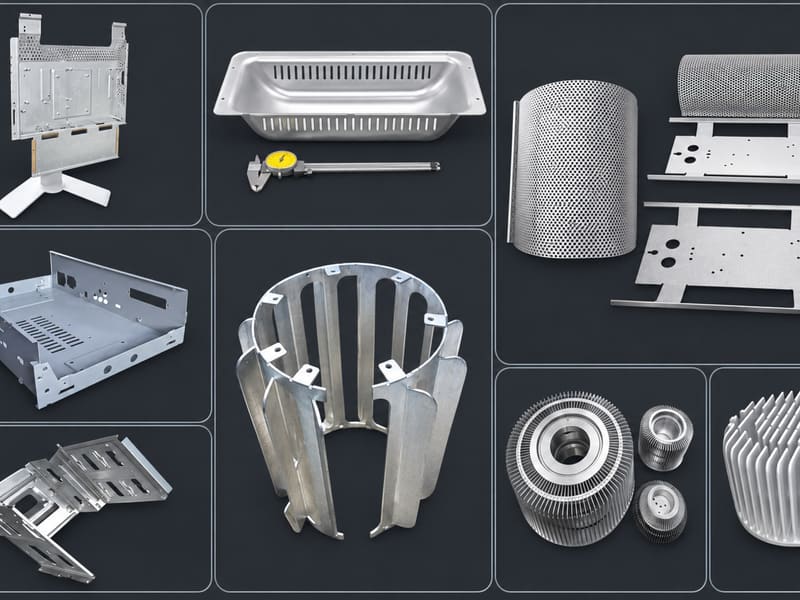
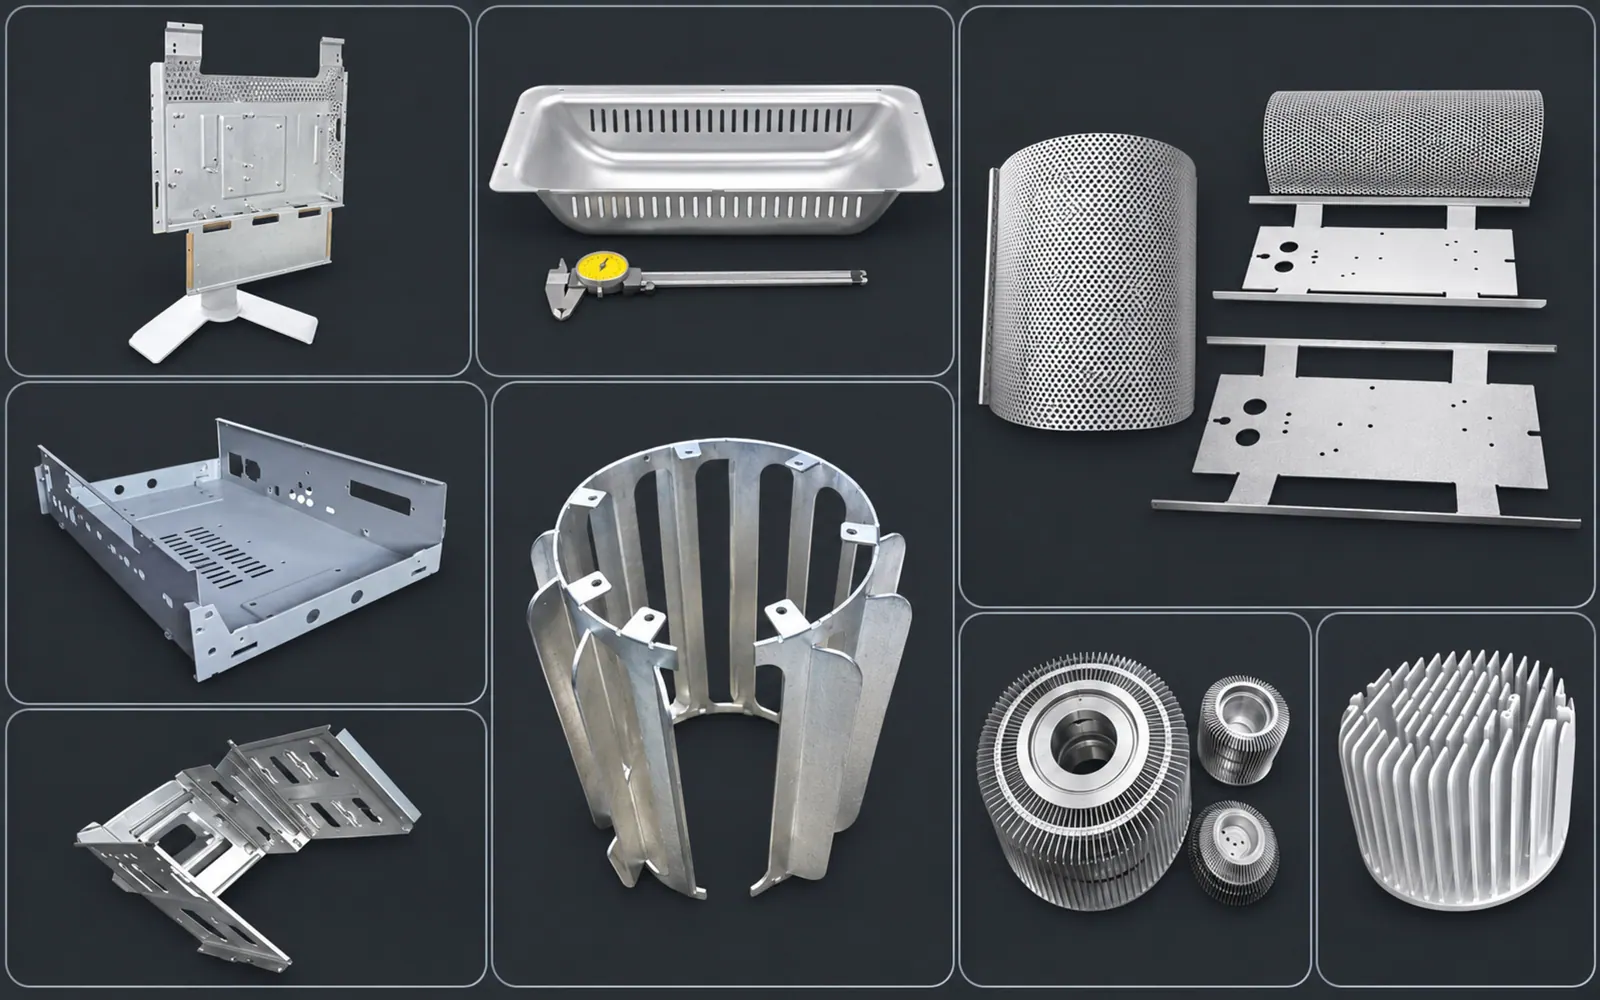
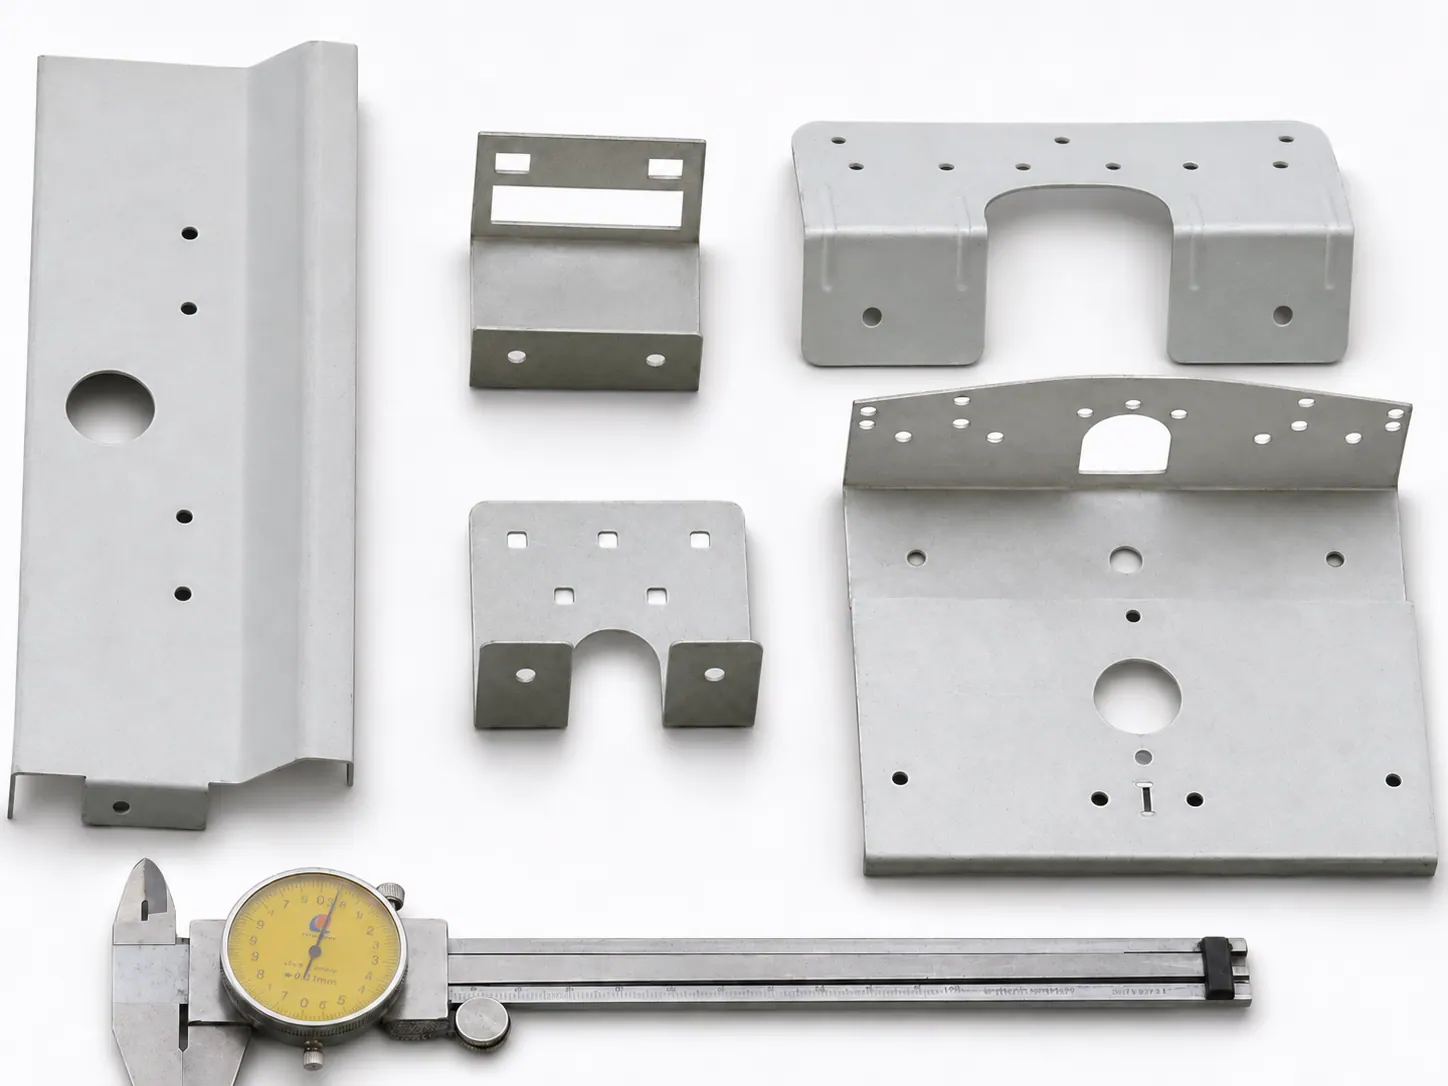
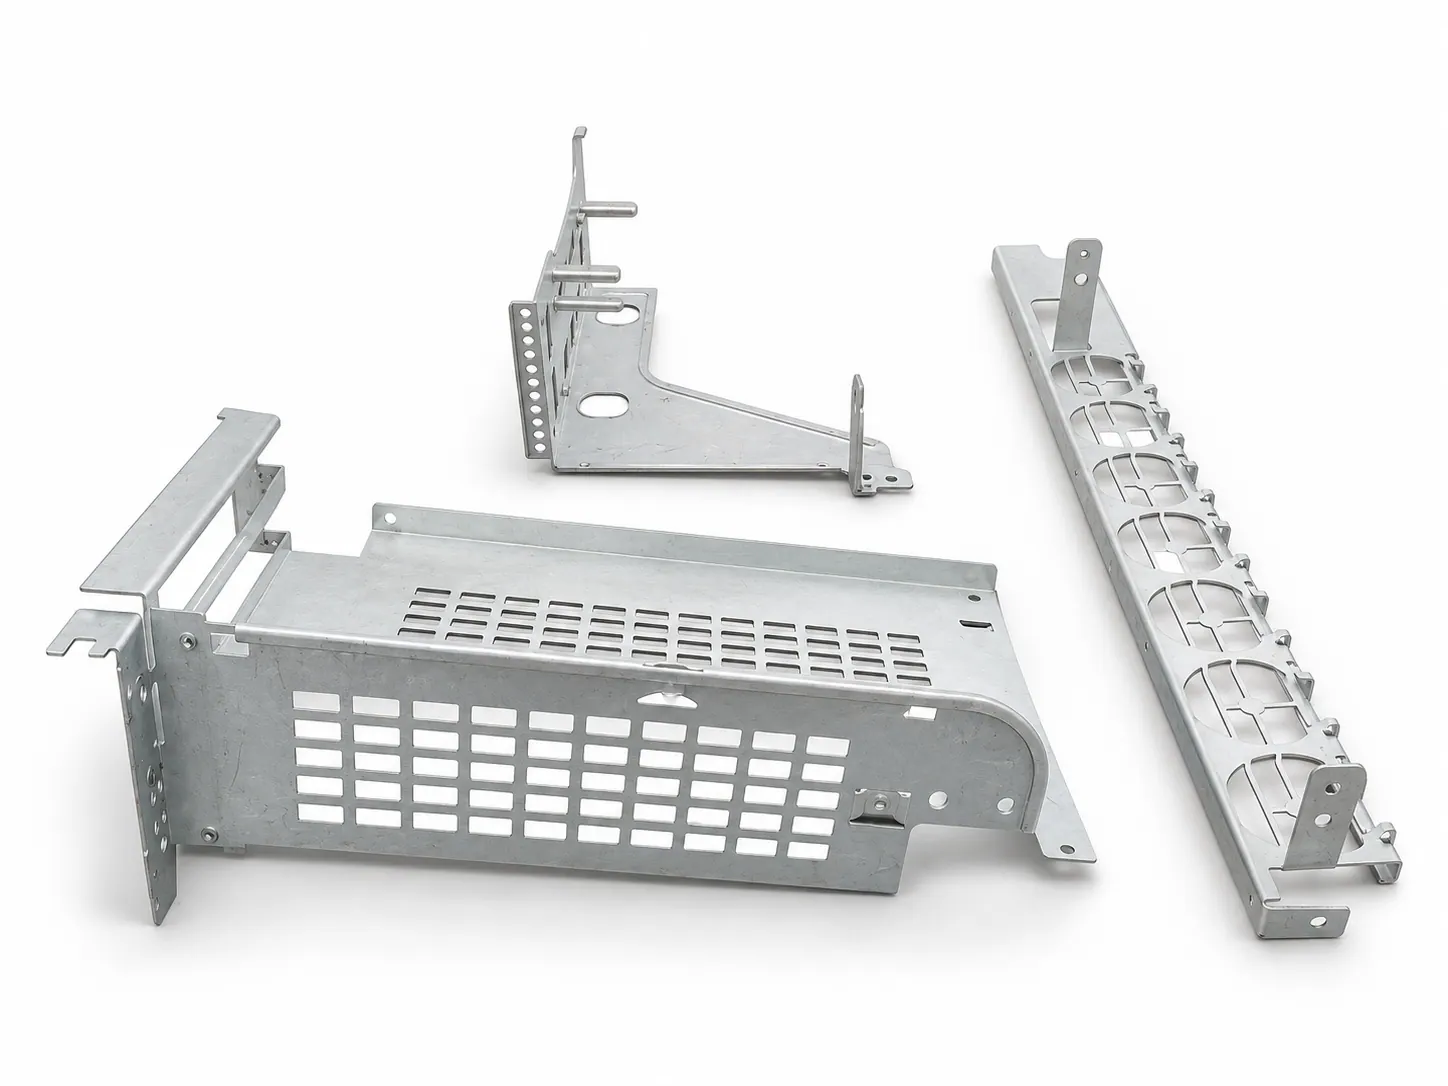
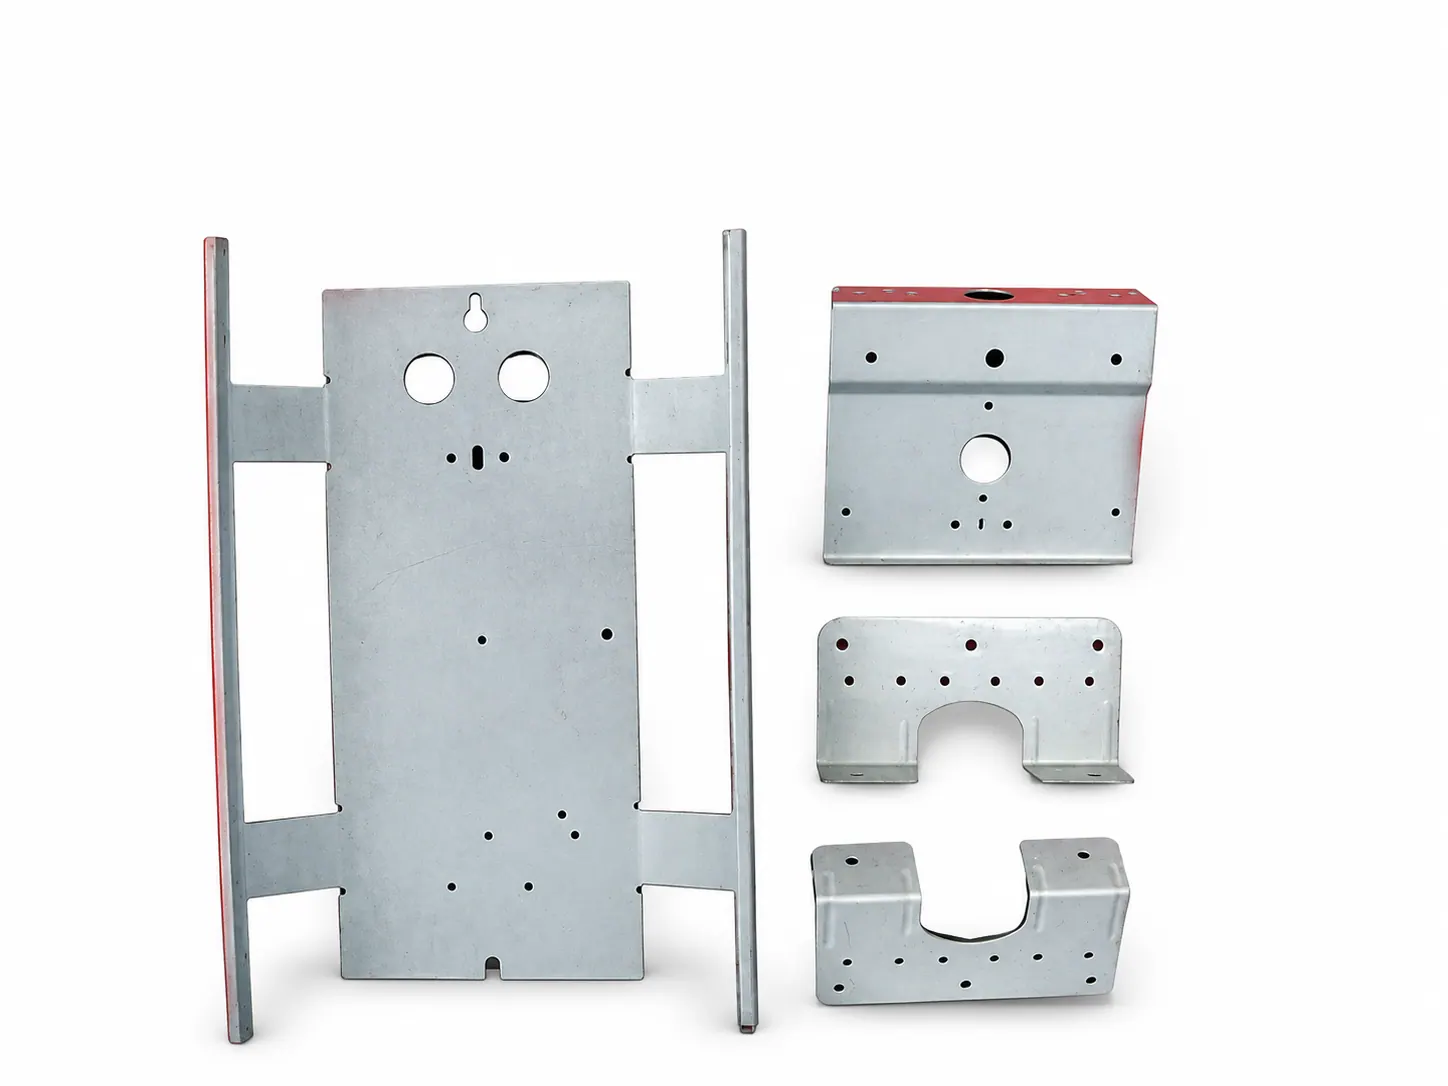
钣金机箱、冲孔件、折弯支架和散热器 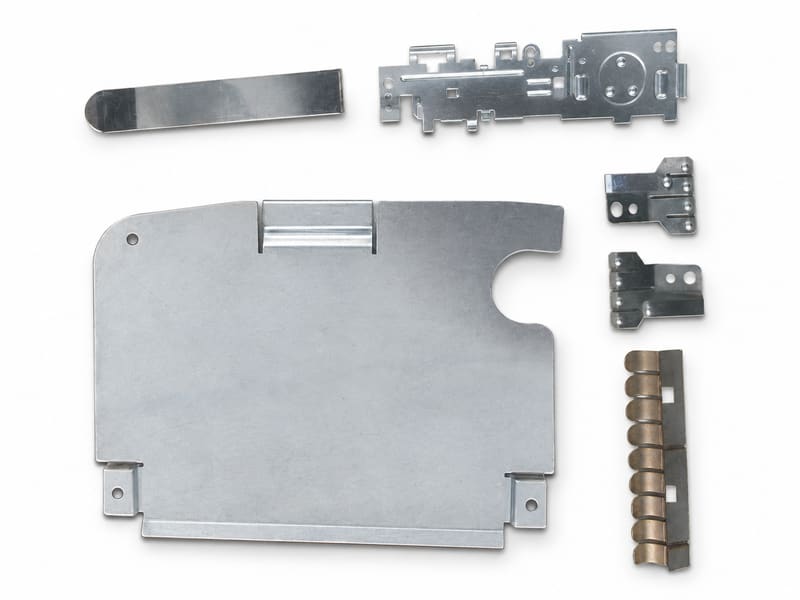
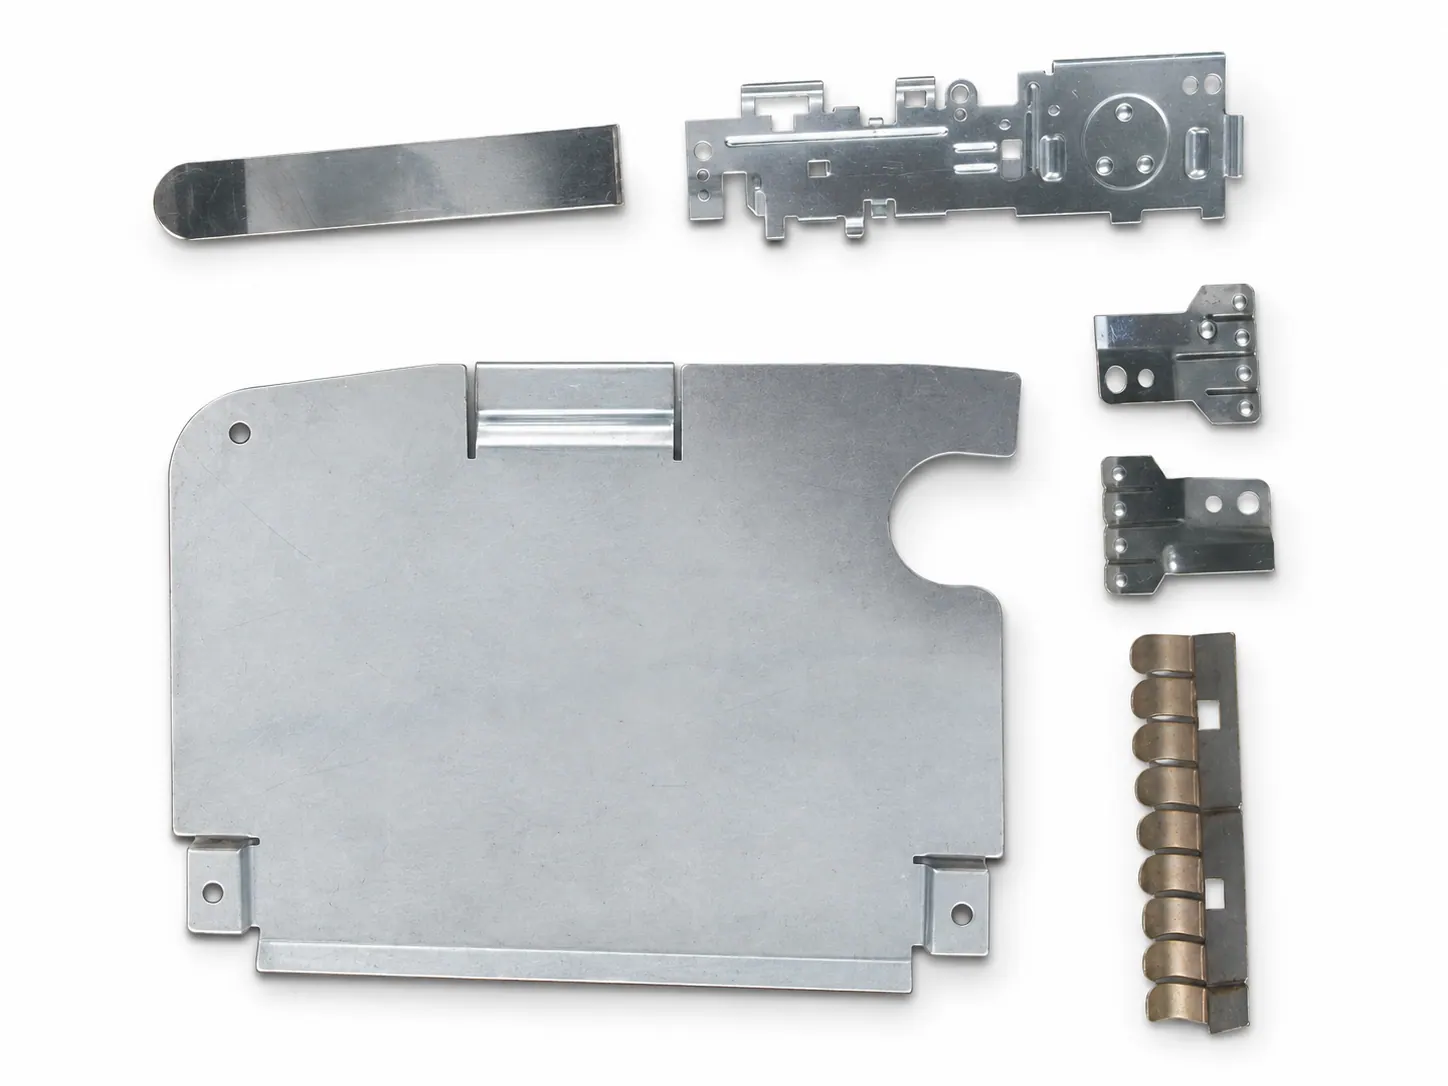
六件钣金件:大块平板、支架和长条 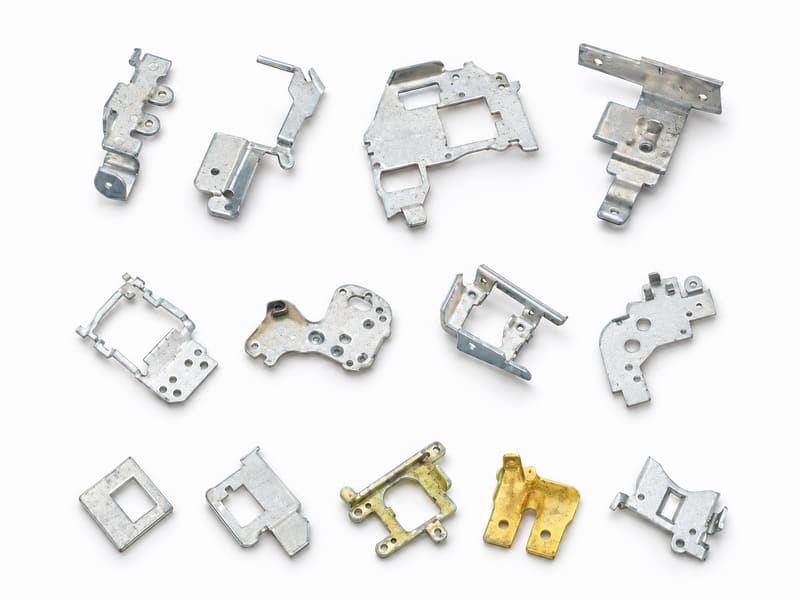
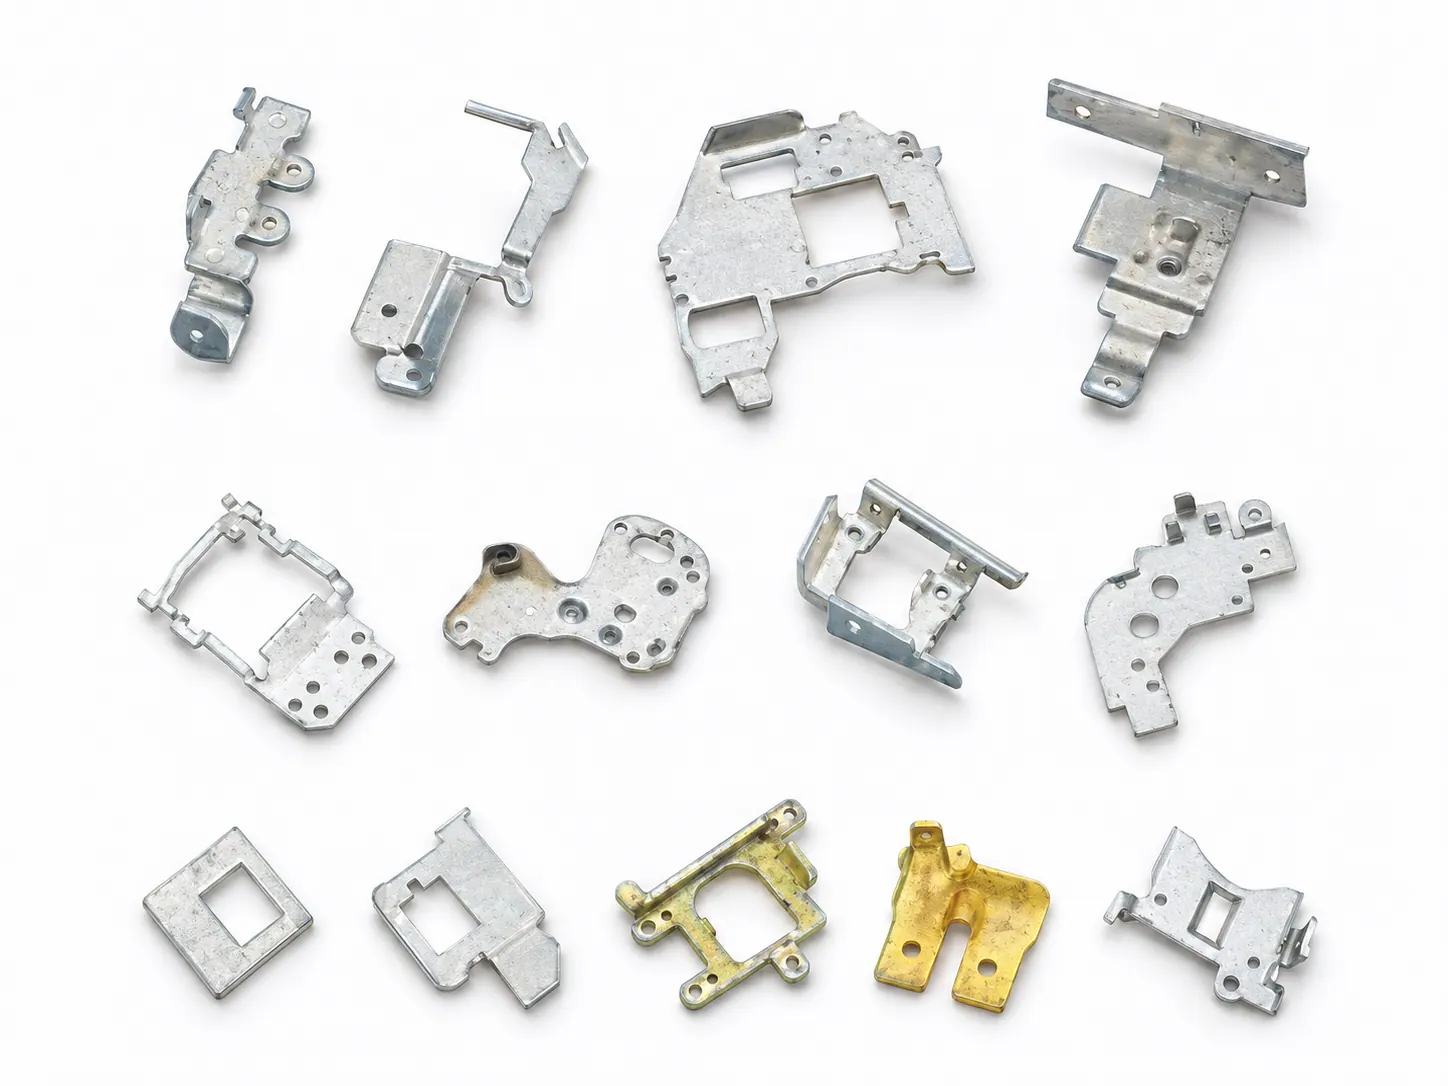
十三件小型冲压件:折弯支架和框形件 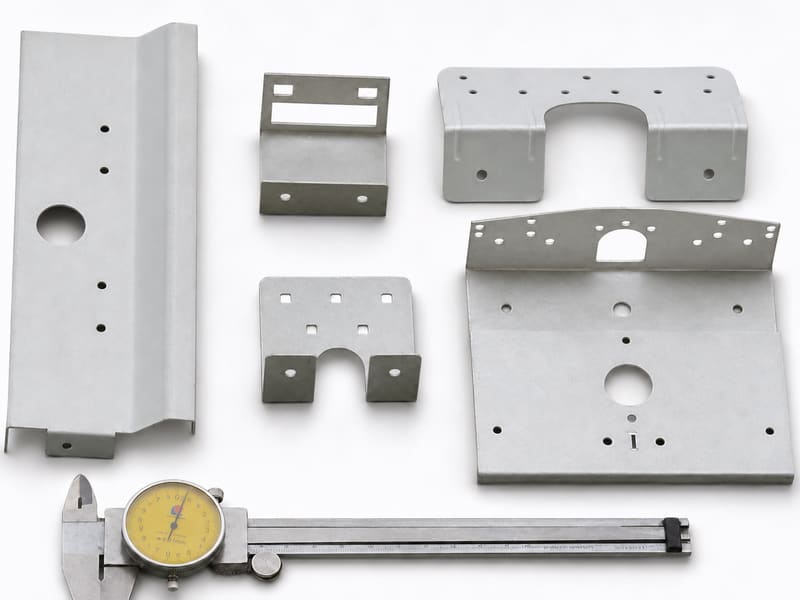
折弯钣金件和带表卡尺 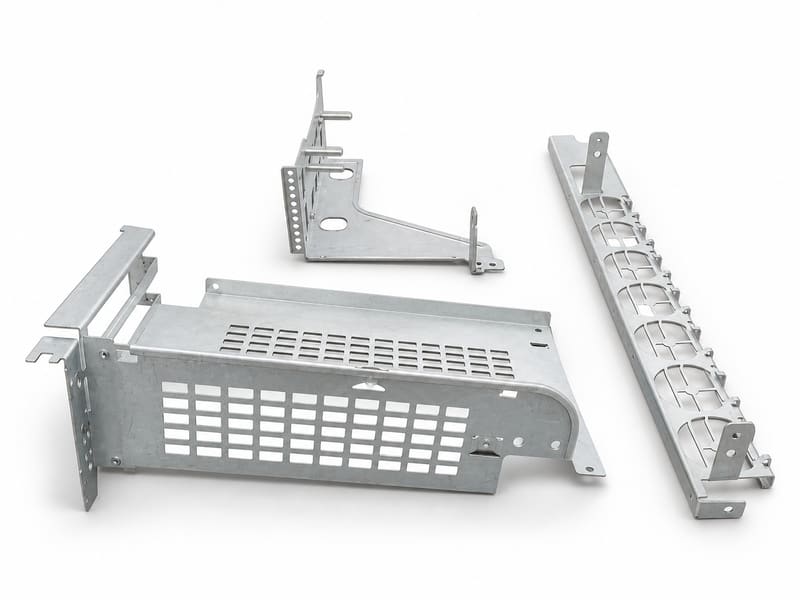
三件冲孔钣金底盘件 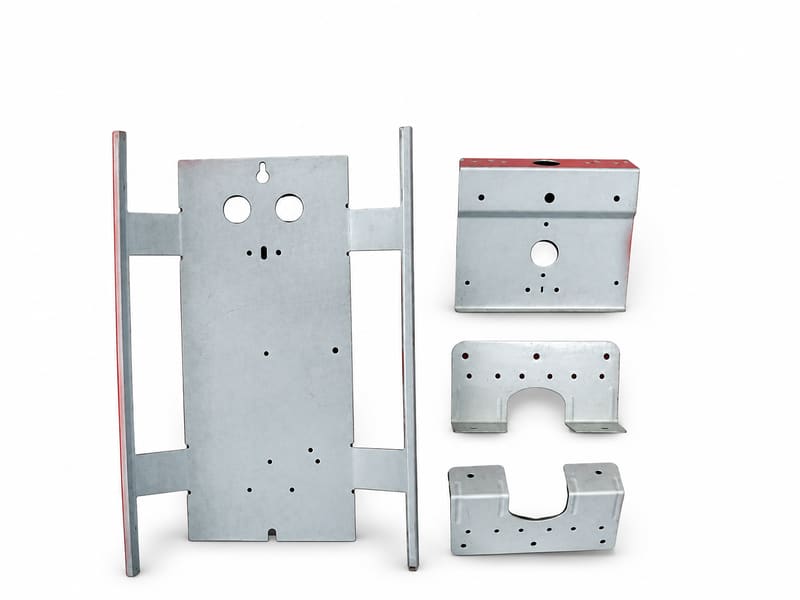
四件钣金件:带两侧导轨的长板和三个支架 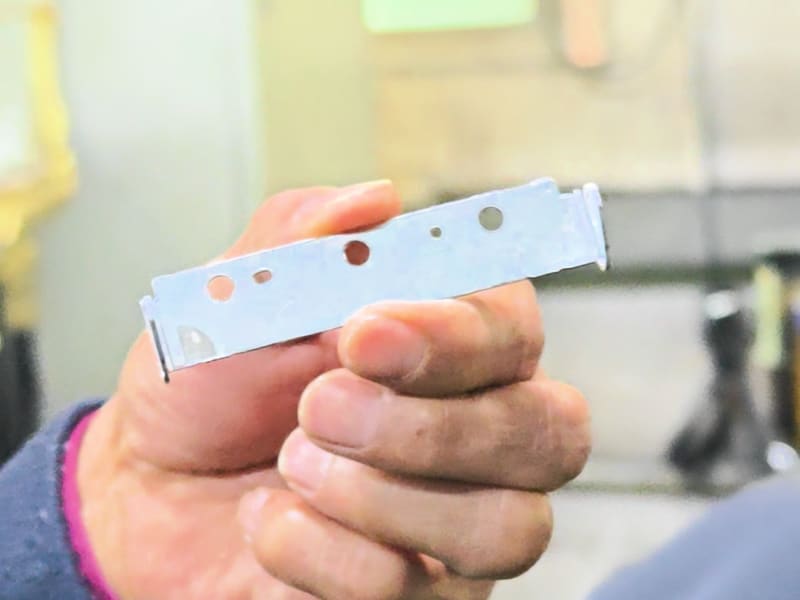
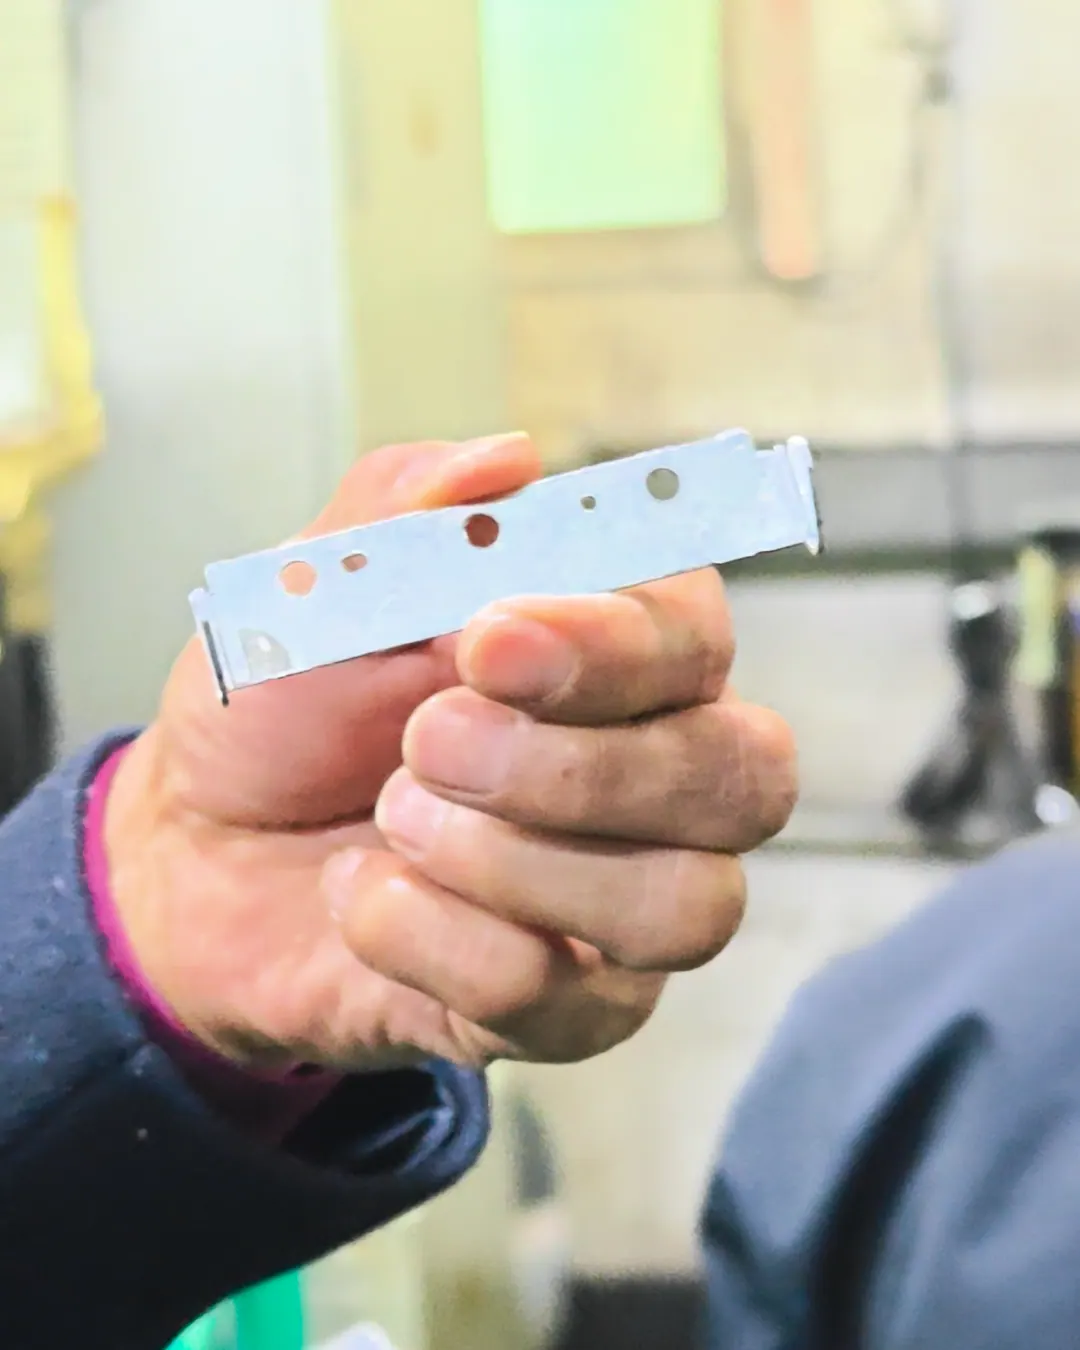
带一排孔、两端折弯的冲压支架 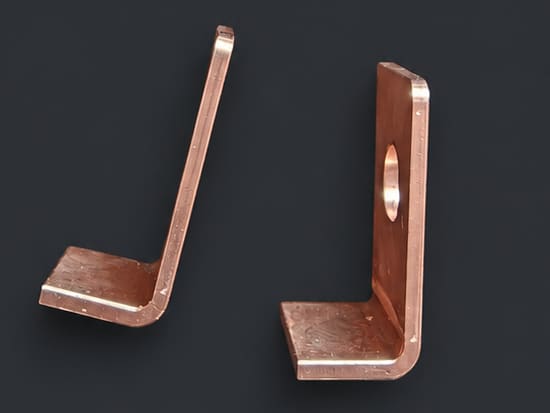
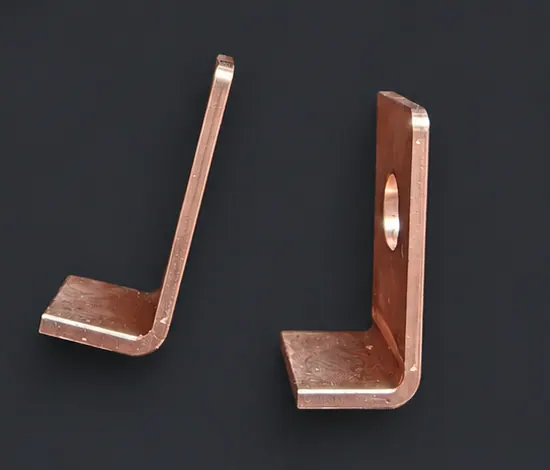
带孔的折弯紫铜支架
能否加工
零件
冲压
图纸规则
设计
冲压
- 孔径
至少 不小于 材料 厚度。 - 孔到折弯线的
距离 至少取 材料 厚度的 1.5 倍。 - 折弯
与平边 相交处要 留折弯止 裂槽。
工艺数据表
完整数据表。
规格、
规格5 类材料 · 8 种表面处理,其中 8 种由合作厂完成
材料与表面处理
- 材料
- 不锈钢
- 铜(黄铜、
紫铜) - 铝
- 铁
- 各类
钢材 (含弹簧钢、 合金钢)
- 表面处理
- 电镀外协
- 电泳外协
- 达克罗外协
- 喷油外协
- 喷粉外协
- 氧化外协
- PVD外协
- 镭雕外协
设备11 种型号 · 38 台设备
交期与条款每个零件都按图纸单独报价
常见问题关于冲压与装配与订购的 1 个问题
样件
样件交期写在下单流程页面上。具体取决于零件,以报价时确认的为准。
询价
卢大东
总经理
图纸和技术问题
电话:中文 · 邮件:中文和英语
Amy
海外销售经理
电话和邮件:中文和英语
数据来源
本页各项数据的来源及日期。
- 本工艺
设备: 38。 出处: 供应商 信息 表: 本工艺 设备 38 台;截至 2026年11月6日。 - 打样
交期:10 天。 出处: 业主,2026 年 11 月;截至 2026年11月6日。 - 量产
交期:15–20 天。 出处: 业主,2026 年 11 月;截至 2026年11月6日。
数据修订于